
可熱壓魔術貼生產廠商有哪些?采購選型前先把這幾件事搞清
那些搜索引擎里面輸入“可熱壓魔術貼生產廠商有哪些”關鍵詞的用戶, 十有八九都算是B端的采購人員或者是結構工程師這類的角色。他們的手里往往攥著產品圖紙和具體的工況參數, 想要快速地鎖定那些能夠真正落地的供應商群體。
專門做這個熱壓魔術貼的廠家數量確實是不在少數, 但是能夠按照你提出的特定溫度區間來完成基材匹配工作、并且可以在指定的公差范圍之內進行分切模切工藝處理、同時還能夠實現每月穩定交付量的企業, 是需要你去一個個地對接并且進行詳細確認的。
下文將會把那些在選型過程之中*容易導致踩坑的具體細節掰開來慢慢講清楚, 旨在幫助你減少需要打樣的兩輪次數, 并且在開發過程中少走一些彎路。
熱壓魔術貼關鍵參數怎么看
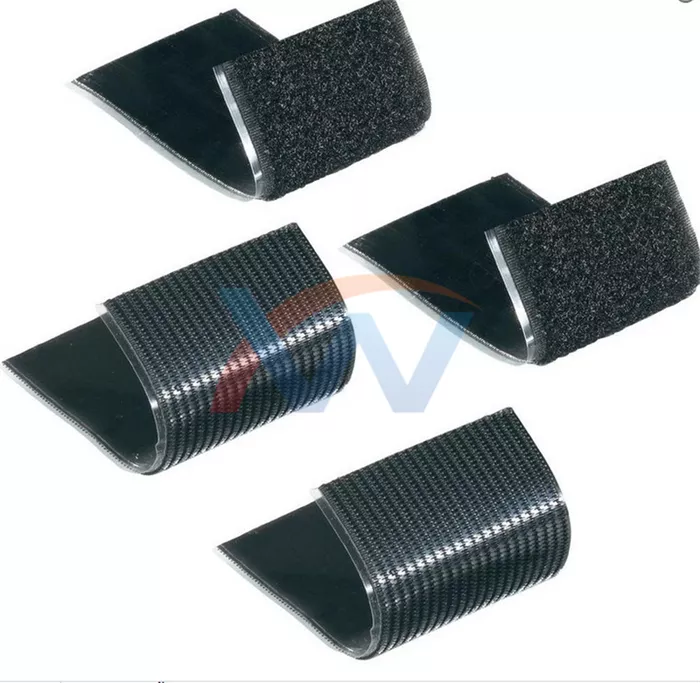
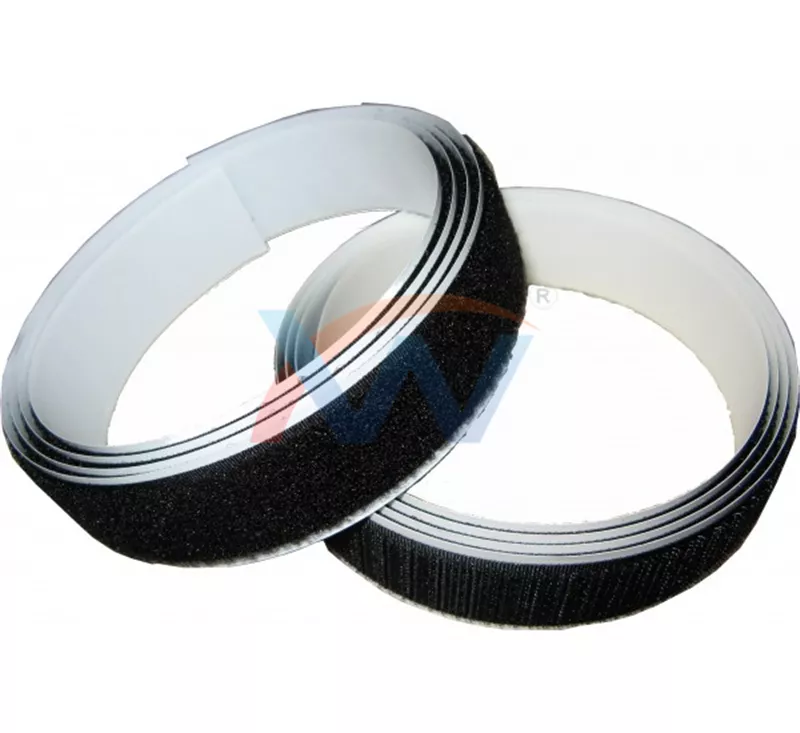
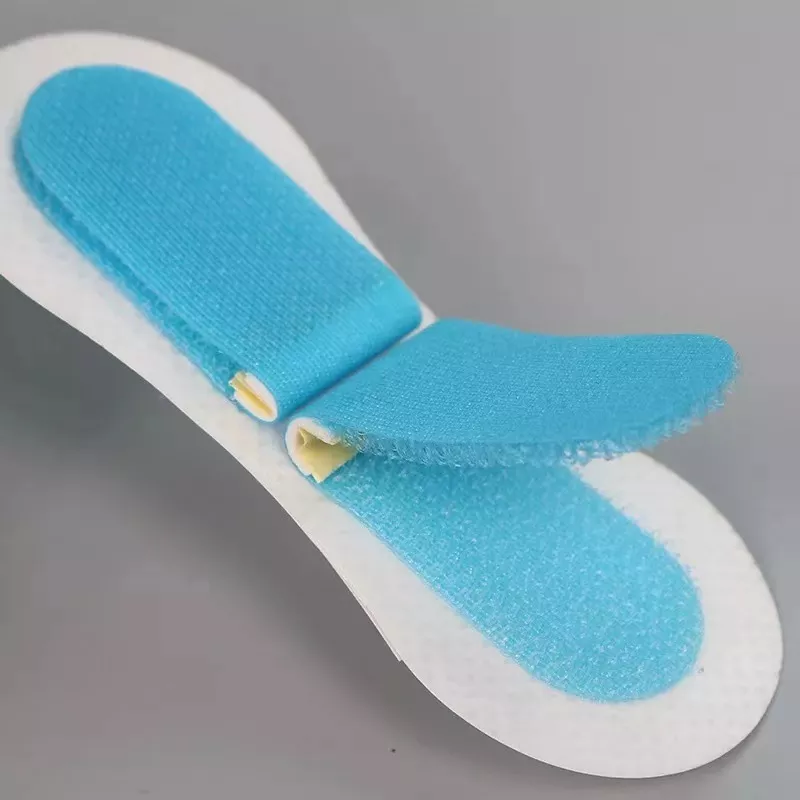
咱們先把話說在前頭, 弄弄清楚熱壓魔術貼到底在哪一個環節體現了“熱壓”這兩個字的含義。它的膠層用的是那種熱熔型的材料或者是高溫固化型的材料。在做貼合的時候, 需要對它進行加熱并且施加壓力, 這樣一來膠就會發生流動現象。等冷卻下來之后, 就形成了**性的固定效果。
這一點跟前邊說的普通壓敏膠完全不一樣, 因為普通壓敏膠的邏輯就是簡單地一貼就能夠走人的, 兩者截然不同。至于常見的基材嘛, 一般有PET、PE、棉以及尼龍這幾類, 還有玻纖復合而成的幾類。而那個膠層可以分為丙烯酸、環氧以及聚氨酯這三種情況。
耐溫的區間主要是看選擇的膠型是怎樣的, 常規的覆蓋范圍是能夠達到-20℃到150℃的這個溫度的。選型進行的**步, 就是需要去做這樣的一件事情, 那件事情的具體內容為把工況峰值溫度和基材材質給確定下來并且固定住。如果這兩項內容沒有進行確認的話, 后續的所有溝通環節就全部都是沒有任何意義的白說而已了。
分場景選型容易踩的坑
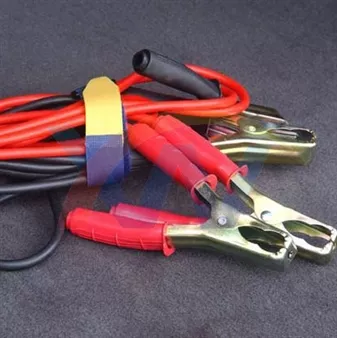
汽車的內飾部分以及線束固定這一塊,屬于問題非常多的高發區域。因為發動機艙還有電池包周圍的溫度變化幅度非常大, 普通的背膠產品在用上兩三年之后, 很容易就會出現老化和脫膠的情況, 進而導致整車廠在驗收的時候直接判定不合格。
針對這種具體的工作環境條件, 大家選擇耐溫上限120℃以上的熱熔膠型材料是比較合適的, 其基材方面建議使用PET或者經過了玻纖增強的復合材料, 而膠層部分**也能夠覆蓋IATF16949這個體系的要求。
新能源儲能電芯包的情況更為極端, 因為環境溫度高且長期保持恒定, 所以膠層蠕變和熱收縮的數據必須要求供應商以書面形式提供, 僅僅口頭說“夠用”是無效的。
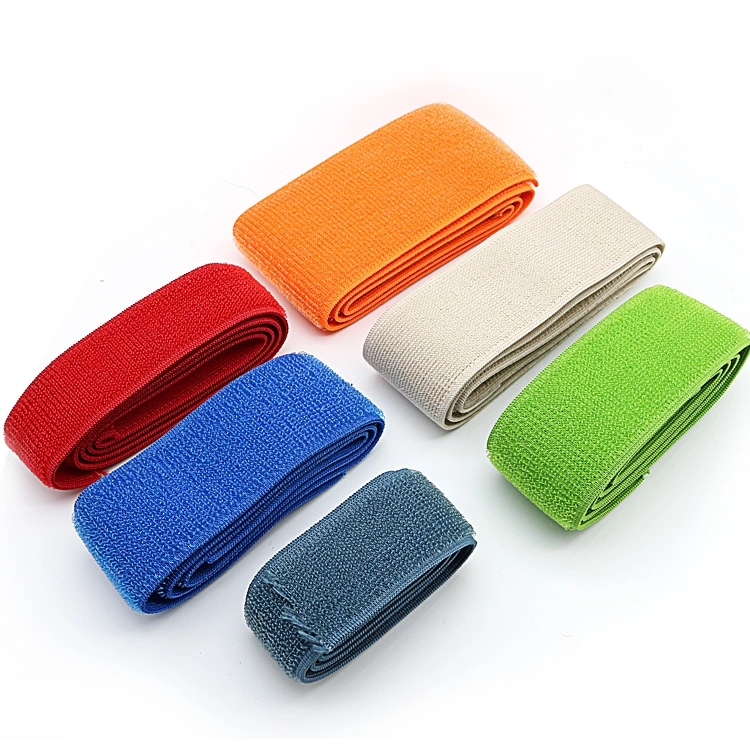
工控設備和線束整理的場景相對溫和一些, 但是, 0.5mm公差內的模切沖型以及顏色與面板的匹配程度這些細節, 會直接決定是否能夠上料以及是否需要返工。
對接供應商時怎么高效溝通
大家不要只是反復地問“有沒有這個型號”, 這種做法效率非常低。直接把四個參數提供給對方, 分別是工況溫度、基材、尺寸公差和月用量, 這樣供應商那邊在安排生產和進行報價的時候就會比較方便。
正規的廠家通常都會提供SGS檢測報告、RoHS符合性說明以及ISO9001體系文件, 如果發現缺少某項內容, 就請及時補充完整。在中山這一帶擁有織造和模切一體化產線, 中山市鑫威織造有限公司從織造、分切到模切沖型, 把全部流程走完, 因此打樣周期相對較短, 這適合多規格小批量試產階段的需求。
同時, 鑫威織造也接收來圖定制業務, 客戶把圖紙和工況說明一起發過去, 省掉了來回確認的環節。
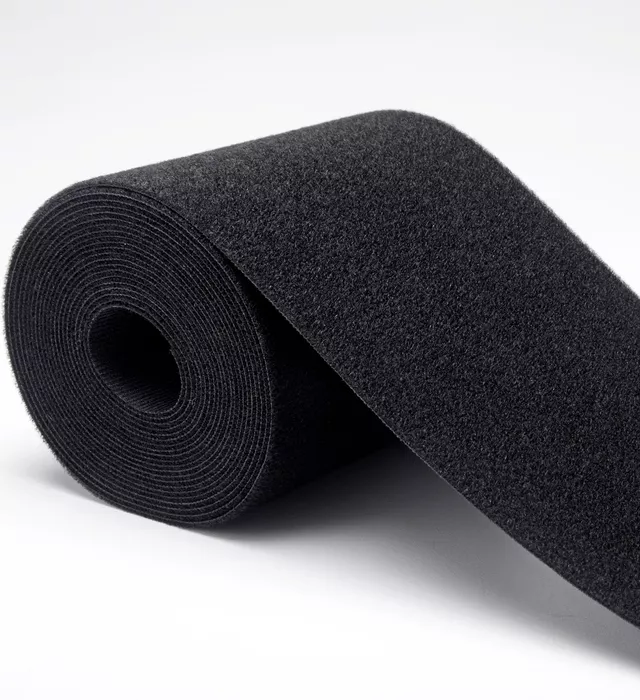
還有一個容易不被人們所重視的方面, 那就是分切的精度以及模切的精度。面對同一片卷材而言, 如果要將其切成0.5米寬, 和如果要將其切成5mm寬, 那么這兩種情況對設備的要求就存在著完全不一樣的差異。
針對小尺寸的異形沖孔工作以及多色的套對工作, 必須要有專用的刀版和定位系統來提供支持。在向廠家進行詢問的時候, 應當直接告訴對方具體的尺寸和具體的數量。千萬不要只說“我要魔術貼”, 如果只這么說的話, 對方是無法為你提供靠譜的方案的。
試樣和后續對接
在試樣這個環節大家千萬不要偷懶省略掉。即使從外部規格來看, 兩個東西看起來非常相似, 但是對于膠層的實際手感、剝離力的具體表現以及熱壓操作時的溫度窗口范圍是否合適, 如果不去拿實物進行直觀的對比和測試, 那么你永遠都無法真正知道它們之間到底存在哪些微小的差異和潛在的問題。
所以正確的流程應該是先向廠家申請一些小的樣品回來親自確認好各項指標都沒有問題之后再去商討后續的批量生產排期計劃以及具體的交貨日期, 這實際上是一條既能夠節省時間又不容易出現重大失誤和返工的正確路徑。
你如果在尋找可以熱壓的魔術貼, 并且需要織造或者模切服務的供應商的話, 可以先把規格參數確定清楚, 再去申請樣品試樣來確認粘接的效果, 之后就可以帶著圖紙來進行定制的對接了。在溝通的時候, 你要把工況、數量還有交貨期限說得很明確, 這樣效率是*高的。