
圓點沖型魔術貼廠家怎么挑?打樣、耐溫、分切一次講清
您需要尋找那個可以提供圓形點狀沖壓成型魔術貼的制造商, 這用大白話來理解的話, 就是說要找一家織造廠, 專門能把毛面或者鉤面按照圓形的點狀樣子給沖切出來。
這并不是說隨便裁出一個圓形就算完成了任務, 因為圓點的直徑大小、各個點之間的間距、排列的密集程度, 以及邊緣毛刺的控制情況, 這些都是非常關鍵的指標, 每一項指標的好壞都會直接影響到產品在貼合之后受力是否均勻, 以及外觀看起來是否整潔。
在汽車內飾、線束固定還有儲能電池包這些特定的使用環境下, 企業對圓點尺寸的精度的要求是非常高的, 如果選錯了合適的工廠, 那基本上接下來的工序就只能是返工再來的情況了。
在采購環節*應該把重點放在那里的地方, 并不是單價這個方面, 而是生產廠家究竟是不是能夠將圓點沖型這一動作穩定地完成出來, 并且確保每一批次的產品都是一致的。
圓點沖型和條形沖型差在哪
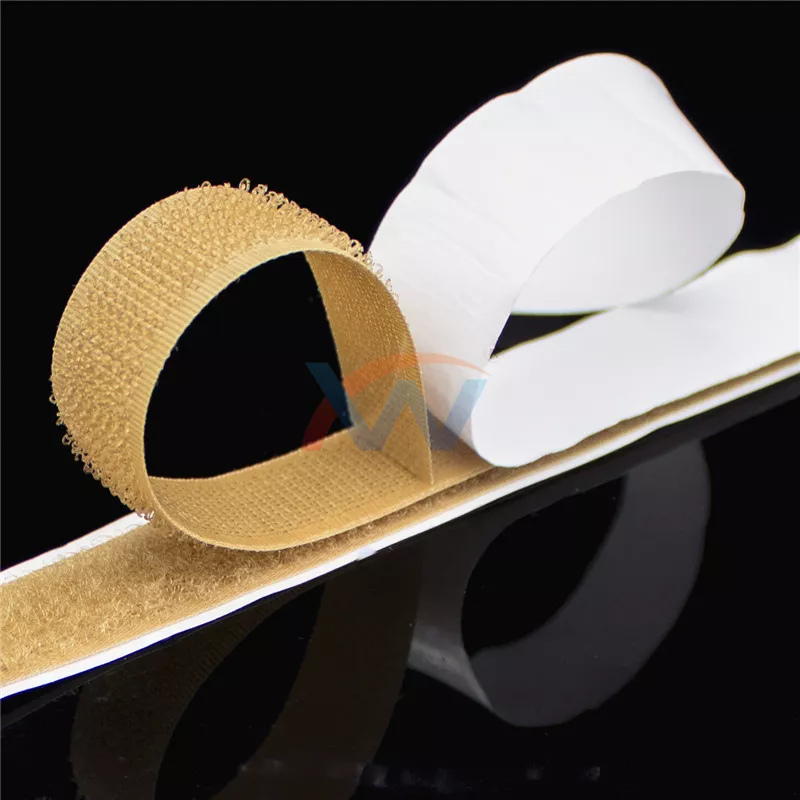
現在有很多人會把沖型魔術貼和普通裁剪魔術貼搞混, 其實這兩個東西之間的差別是很大的。沖型工藝需要用到專用模具, 這種辦法是在基材上面一次性壓切出圓點, 它的邊緣是非常干凈的, 尺寸也是一致的, 不同批次的產品都非常穩定。
相比之下。裁剪工藝是靠刀片走過刀刃來進行的, 這種做法的邊緣容易出現起毛的現象, 而且不同批次之間的尺寸會有所漂移。
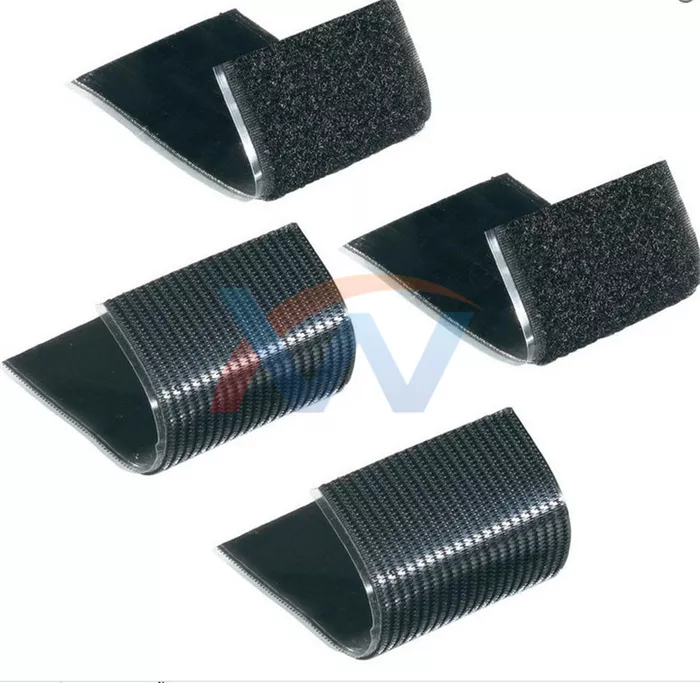
圓點沖型之后, 邊緣是平整的, 適合用在外觀看得見的地方, 比如汽車的頂棚、座椅面料以及儲能電池包的固定部位等。
條形沖型這種方式, 它是適合用來做大面積貼合工作的, 它也適合用來做線束綁扎的場合,同時它還適合用于設備內部的走線情況, 但是, 它是不要求高外觀標準的。
圓點的直徑常見的范圍是6毫米到15毫米, 間距應當按照實際的受力需求來確定, 如果間距太密的話就會浪費膠層的成本, 如果間距太松的話就會導致局部脫粘。
基材到底選擇滌綸還是不選擇尼龍, 這個決定會直接地對耐溫的上限產生影響。滌綸作為基材的話成本會更低一些, 在常溫的那些工況條件下它是夠用的。而尼龍作為基材的話, 它所擁有的耐溫范圍會更寬泛一些, 如果把尼龍基用在引擎艙或者是電控模塊那些附近的位置的話, 它會是更加能夠扛得住的。
你要選是用圓點還是用條形, 得看你實際的工況里的受力分布情況還有外觀上的要求, 這個是沒有統一的定論的, 你先把安裝位置量好之后再決定。
選型時*容易踩的三個坑
把基材搞亂了。滌綸基和尼龍基的手感, 還有耐溫上限, 差得挺多的, 混用的話就等于整批貨都要退貨。第二個點, 還沒有確認膠層的厚度。
背膠如果太薄, 貼合力就不夠, 圓點沖出來容易翹邊, 要是太厚, 又會影響沖切精度, 圓點的邊緣會糊掉。第三點, 顏色規格沒有鎖死。大貨和樣品出現色差, 是采購端扯皮的重災區, 要在打樣階段就把色號、克重和膠型全部定下來。
中山市鑫威織造有限公司這邊, 是有現成的基材和膠層搭配參數對照表的, 采購方人員, 可以直接就那個實際工況去進行選擇, 這就省掉了來回確認時的拉扯折騰了。
怎么判斷廠家供貨能力靠不靠譜
不要光盯著那個報價單看, 而是應該去看這三樣東西。
1. 關于打樣速度這個問題, 我想問問看能不能在48小時以內把沖型樣品給出來, 另外模具的開模周期具體是多長時間, 還有對于小批量試產這樣的訂單, 你們這邊是不是也能接得住。
2. 分切和模切的精度表現, 圓點沖壓成型這個工序對定位精度的要求比條形要高。而分切時的寬度范圍還有沖型邊緣的毛刺控制情況這些細節, 會直接關系到*終的產品合格率的決定權在這些地方。
3. 在認證和品控方面, SGS、RoHS以及ISO9001屬于基礎配置,如果擁有了IATF16949則是*理想的情況, 汽車件和儲能件的供應鏈基本上都需要具備這個資質。
鑫威織造支持根據圖片進行定制沖壓成型, 打樣的時間周期比較短, 無論是小批量生產還是大規模量產的業務都可以承接, 工控設備的客戶以及新能源儲能領域的客戶可以重點與之對接聯系。
總結
在尋找那個生產圓點形狀沖壓式魔術貼產品的廠家的時候, 你需要先把作為基礎材料的種類給確定下來, 同時要把能夠承受的高溫范圍給界定清楚, 接著再去確認那層膠水的厚度還有圓點的實際尺寸有多大, *后再去看一看這個廠家進行打樣生產的快慢程度以及他們分切操作的精確度到底有多高。
把你所處的具體工作環境下的各種參數都清晰地列出來以后再把詢價的信息發過去。這種方式比起那種盲目地發送像“我們這里有沒有魔術貼”這樣籠統的詢問內容來說, 效率高出了十倍以上。
規格需要確認, 試樣要申請, 來圖也可以定制, 這些事項都可以直接進行對接。拿出具體的參數來聊天, 這比沒有具體內容的空談更加實在一些。